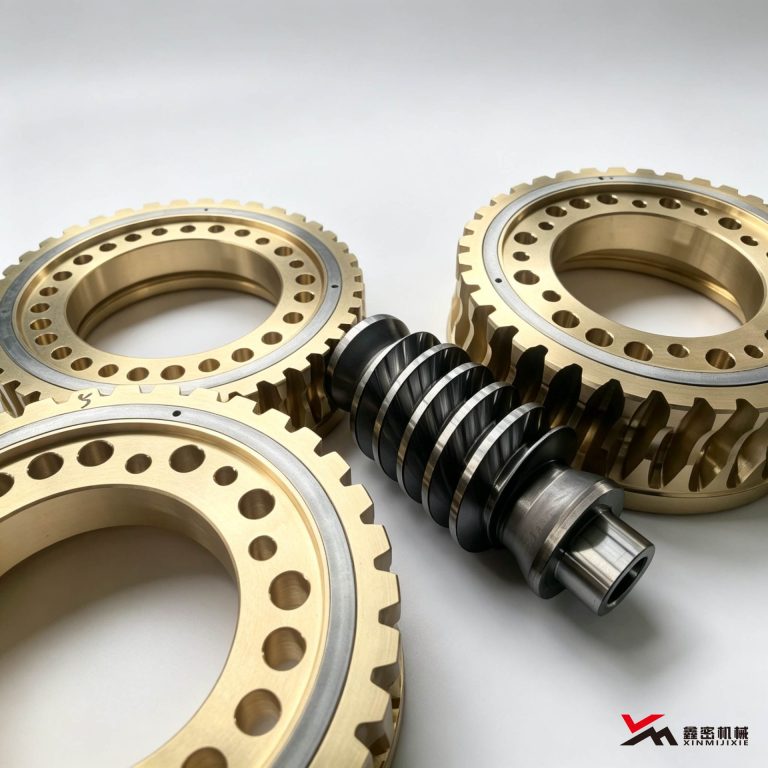
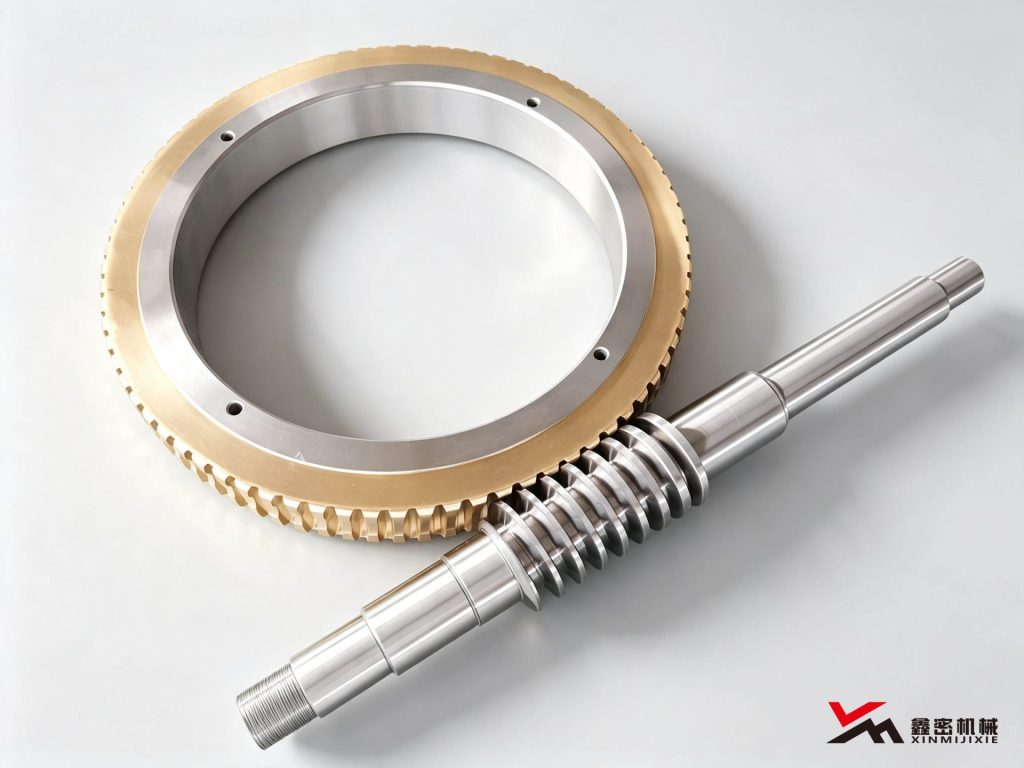
Les vis sont généralement fabriquées en acier allié ou en acier mi-dur. La trempe superficielle élève la dureté des flancs, puis la rectification amène la pièce à la précision requise. La qualité de trempe influence directement la résistance à l’usure et la durée de vie de la vis.
1. Pourquoi tremper la vis
En transmission, la vis glisse contre la roue ; les flancs subissent des contraintes de contact répétées et un frottement de glissement. Sans trempe, la dureté est basse et l’usure apparaît vite. Après trempe, la dureté des flancs atteint HRC45–55 et la résistance à l’usure augmente fortement.
Les vis trempées doivent aussi être rectifiées pour garantir rugosité et précision de denture — ce qu’une vis non trempée n’atteint pas au même niveau.
2. Modes de trempe courants
– Trempe par induction haute fréquence : chauffage rapide, faible déformation, adaptée à la série, dureté homogène.
– Cémentation et trempe : pour aciers alliés bas carbone ; couche dure, cœur tenace ; charges lourdes avec chocs.
– Trempe massique : forte déformation ; peu utilisée.
3. Surépaisseur de rectification après trempe
La trempe provoque une déformation thermique : il faut laisser une surépaisseur avant trempe. Typiquement 0,15–0,25 mm sur flanc et 0,1–0,2 mm sur diamètre extérieur. Trop peu : impossible de rectifier correctement ; trop : perte de temps d’usinage.

4. Précautions de trempe
– Contrôler strictement la température : trop haute → surchauffe et fissures ; trop basse → dureté insuffisante
– Revenir rapidement après trempe pour soulager les contraintes
– Préserver la ténacité du cœur — ne pas durcir toute la section trop fort, risque de rupture
– Après rectification, contrôler les fissures (magnétoscopie ou attaque acide)
Lors de l’usinage des vis, Dezhou Xinmi Machinery choisit le procédé selon matière et régime, laisse une surépaisseur rationnelle et garantit dureté et précision des flancs.