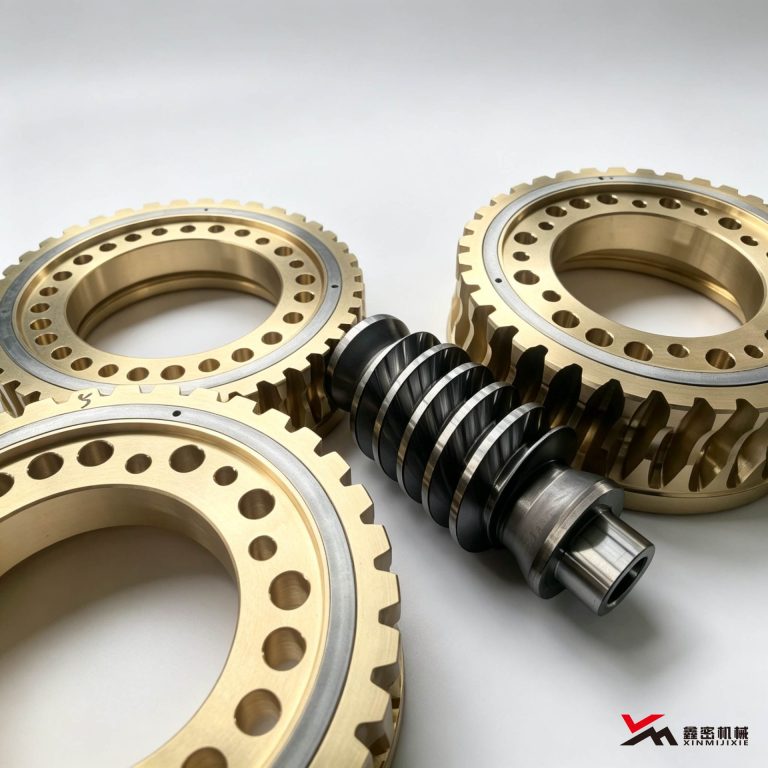
Червяки обычно изготавливают из легированной или среднеуглеродистой стали. Поверхностная закалка повышает твёрдость зуба, затем шлифование доводит деталь до требуемой точности. Качество закалки напрямую влияет на износостойкость и срок службы червяка.
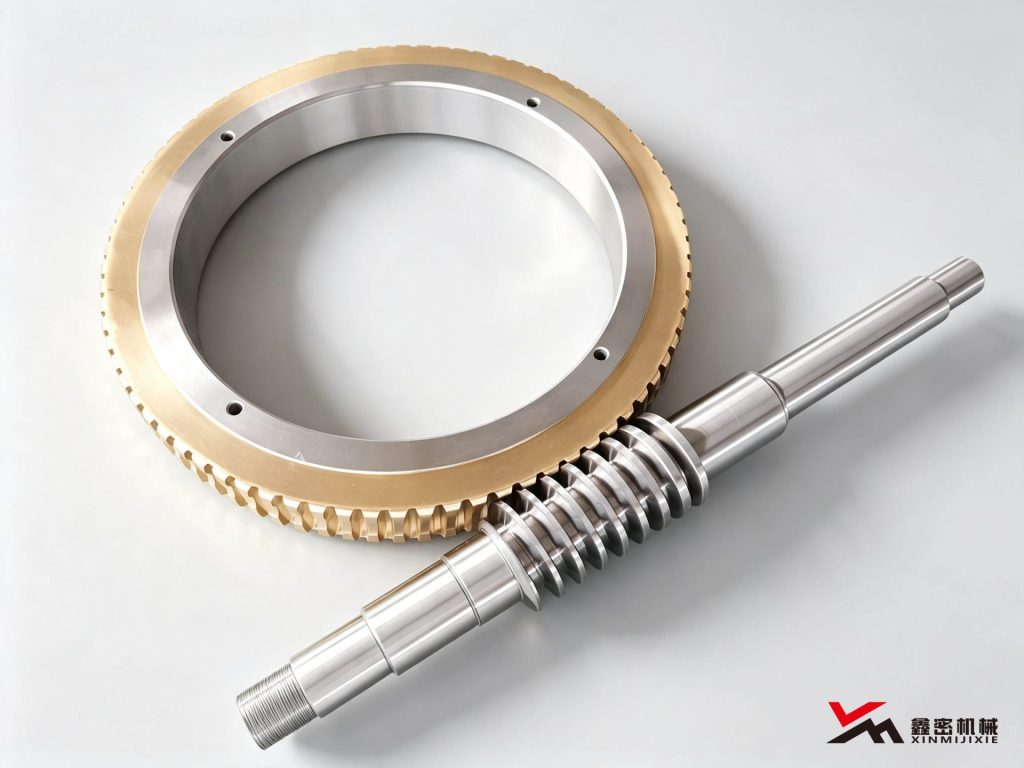
1. Зачем закаливать червяк
В передаче червяк скользит по колесу; зубья испытывают повторные контактные напряжения и трение скольжения. Без закалки твёрдость низкая, и износ появляется быстро. После закалки твёрдость зуба достигает HRC45–55, износостойкость резко растёт.
Закалённый червяк также нуждается в шлифовании, чтобы обеспечить шероховатость и точность профиля — чего незакалённый червяк не достигает на том же уровне.
2. Распространённые способы закалки
– Высокочастотная индукционная закалка: быстрый нагрев, малая деформация, серийное производство, равномерная твёрдость зуба.
– Цементация с закалкой: для низкоуглеродистых легированных сталей; твёрдый слой, вязкая сердцевина; тяжёлые ударные режимы.
– Объёмная закалка: большая деформация; применяется редко.
3. Припуск на шлифование после закалки
Закалка вызывает тепловую деформацию, поэтому до закалки оставляют припуск. Обычно 0,15–0,25 мм по зубу и 0,1–0,2 мм по наружному диаметру. Слишком мало — не вышлифовать; слишком много — лишние станко-часы.

4. Меры предосторожности при закалке
– Строго контролировать температуру: слишком высокая — перегрев и трещины; слишком низкая — недостаточная твёрдость
– Своевременно отпускать после закалки, снимая остаточные напряжения
– Сохранять вязкость сердцевины — не закалять всё сечение слишком жёстко, иначе риск разрушения
– После шлифования проверять зубья на трещины (магнитопорошковый контроль или травление)
При обработке червяков Dezhou Xinmi Machinery выбирает технологию закалки по материалу и режиму, оставляет рациональный припуск и обеспечивает твёрдость и точность зуба.