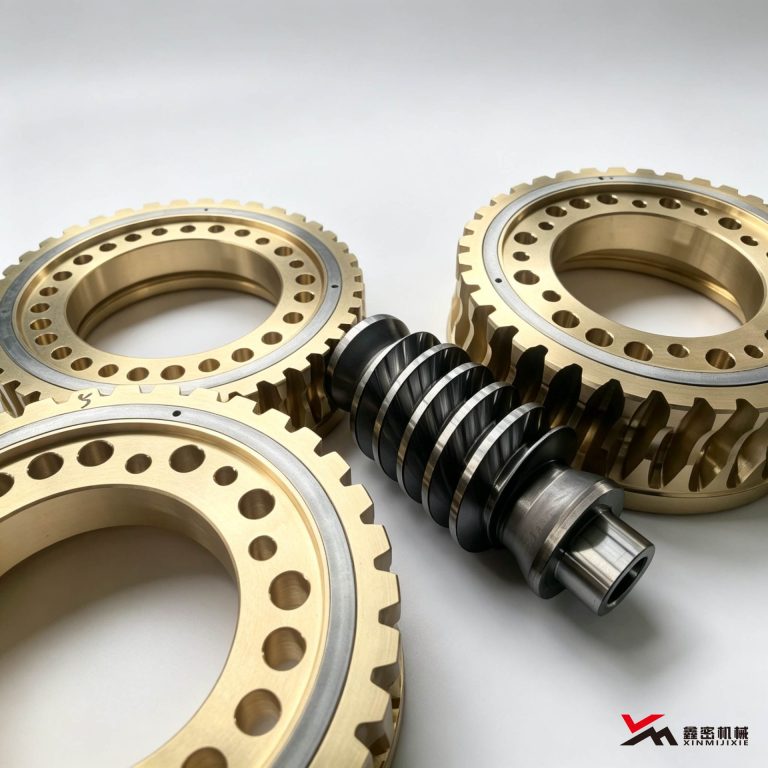
蜗杆通常采用合金钢或中碳钢制造,通过表面淬火提高齿面硬度,再磨削加工到精度要求。淬火质量直接影响蜗杆的耐磨性和使用寿命。
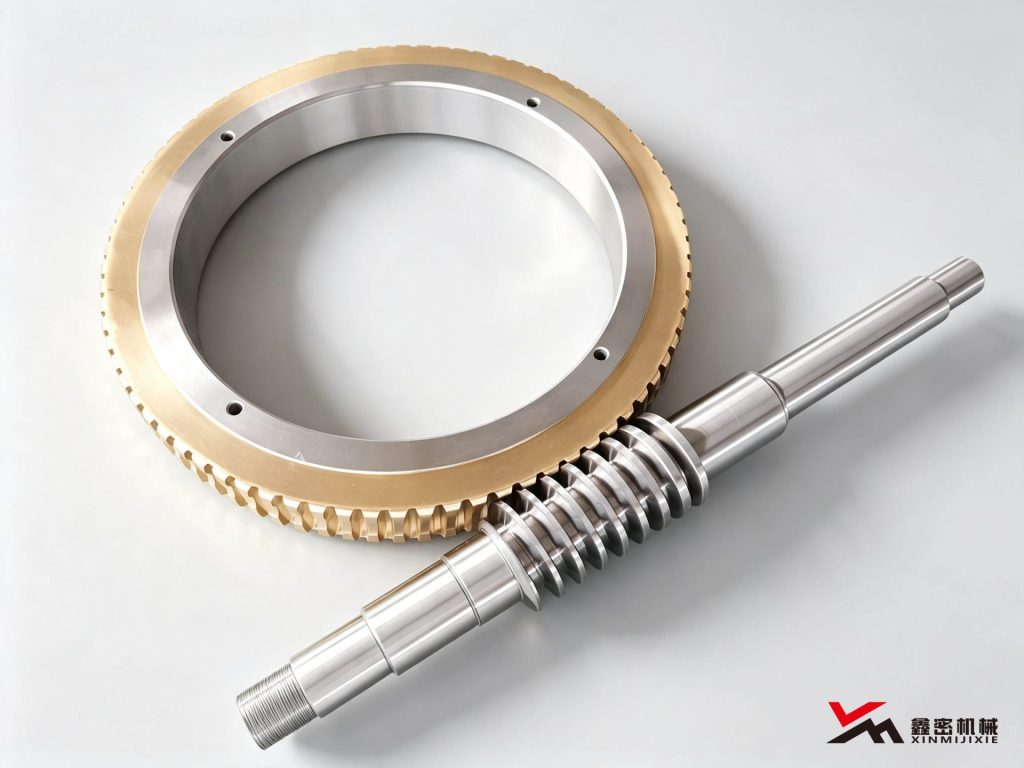
一、为什么蜗杆要淬火
蜗杆在传动中与蜗轮啮合滑动,齿面承受反复接触应力和滑动摩擦。如果齿面不淬火,硬度低,短期内就会磨损。淬火后齿面硬度达到 HRC45-55,耐磨性大幅提高。
同时,淬火后的蜗杆需要磨削,才能保证齿面粗糙度和齿形精度,这是未经淬火的蜗杆做不到的。
二、常用淬火方式
– 高频感应淬火:加热快、变形小,适合批量生产,齿面硬度均匀。
– 渗碳淬火:适合低碳合金钢,表层硬度高、芯部韧性好,适合重载冲击工况。
– 整体淬火:变形大,较少使用。
三、淬火后的磨削余量
淬火会产生热变形,所以淬火前要留磨削余量。一般齿面留量 0.15-0.25mm,外径留量 0.1-0.2mm。余量太小磨不出来,余量太大浪费工时。

四、淬火注意事项
– 淬火温度要严格控制,过高会过热开裂,过低硬度不够
– 淬火后及时回火,消除内应力
– 注意轴心部韧性,不能整体淬太硬,否则容易断裂
– 磨削后检查齿面有无裂纹,用磁粉探伤或酸洗检查
德州鑫密机械加工蜗杆时,根据材质和工况选择合适的淬火工艺,留合理磨削余量,保证齿面硬度和精度。