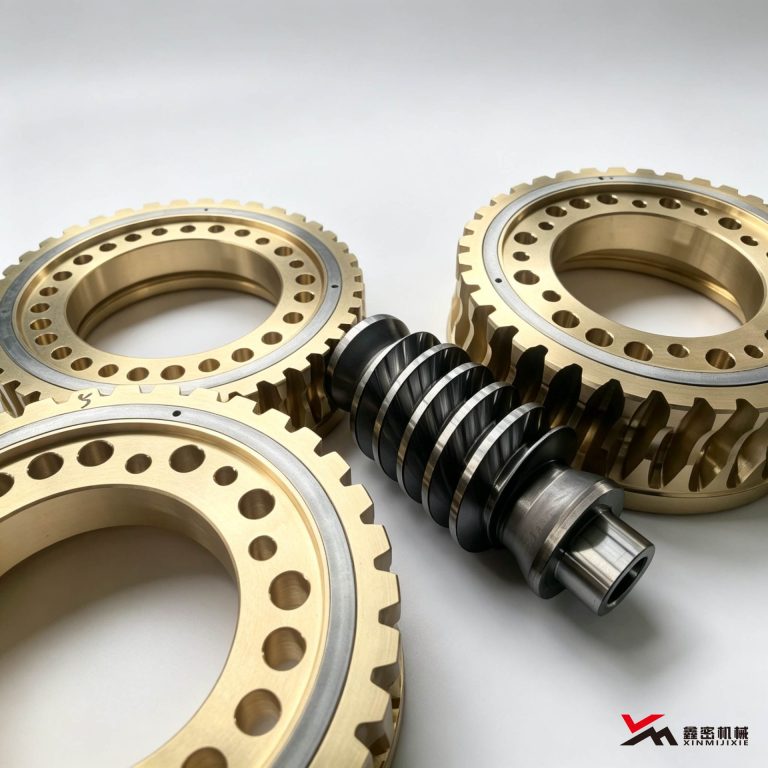
Schnecken werden üblicherweise aus legiertem Stahl oder Mittelkohlenstoffstahl gefertigt. Oberflächenhärtung erhöht die Flankenhärte; anschließendes Schleifen bringt das Teil auf die geforderte Genauigkeit. Die Härtequalität beeinflusst Verschleißfestigkeit und Lebensdauer der Schnecke unmittelbar.
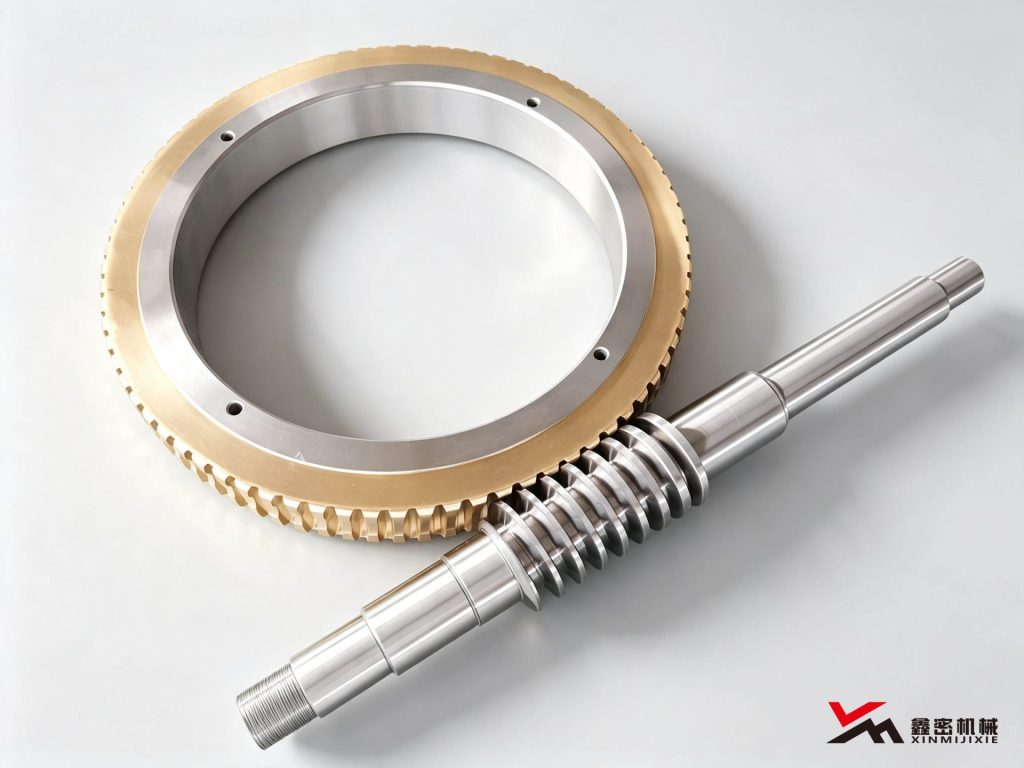
1. Warum die Schnecke härten
Im Eingriff gleitet die Schnecke am Rad; die Flanken sehen wiederholte Kontaktspannung und Gleitreibung. Ohne Härten ist die Härte niedrig und Verschleiß tritt rasch auf. Nach dem Härten erreicht die Flankenhärte HRC45–55 und die Verschleißfestigkeit steigt deutlich.
Gehärtete Schnecken müssen zudem geschliffen werden, um Rauheit und Zahnformgenauigkeit zu sichern — das erreicht eine ungehärtete Schnecke nicht auf gleichem Niveau.
2. Übliche Härteverfahren
– Hochfrequenz-Induktionshärten: schnelle Erwärmung, geringe Verzüge, serientauglich, gleichmäßige Flankenhärte.
– Aufkohlen und Härten: für niedriglegierte Kohlenstoffstähle; harte Randschicht, zäher Kern; Schwerlast mit Stoß.
– Durchhärten: große Verzüge; selten eingesetzt.
3. Schleifzugabe nach dem Härten
Härten verursacht Wärmeverzug; vor dem Härten ist Schleifzugabe vorzusehen. Typisch 0,15–0,25 mm an der Flanke und 0,1–0,2 mm am Außendurchmesser. Zu wenig: Form nicht sauber schleifbar; zu viel: unnötiger Fertigungsaufwand.

4. Hinweise zur Härtung
– Härtetemperatur streng steuern: zu hoch → Überhitzen und Risse; zu niedrig → Härte unzureichend
– Nach dem Härten zügig anlassen, Eigenspannungen abbauen
– Kernzähigkeit erhalten — Querschnitt nicht durchgängig zu hart, sonst Bruchrisiko
– Nach dem Schleifen Flanken auf Risse prüfen (Magnetpulver oder Säureätzung)
Bei der Schneckenbearbeitung wählt Dezhou Xinmi Machinery das Härteverfahren nach Werkstoff und Betrieb, lässt sinnvolle Schleifzugabe und sichert Flankenhärte und Genauigkeit.