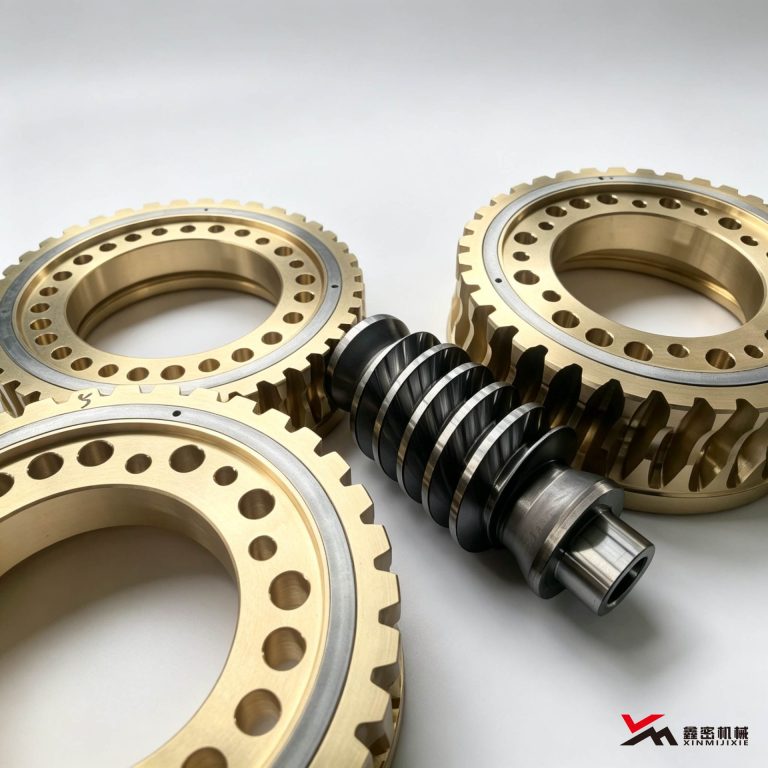
Los tornillos suelen fabricarse en acero aleado o de medio carbono. El temple superficial eleva la dureza del flanco; luego el rectificado lleva la pieza a la precisión exigida. La calidad del temple afecta directamente la resistencia al desgaste y la vida útil del tornillo.
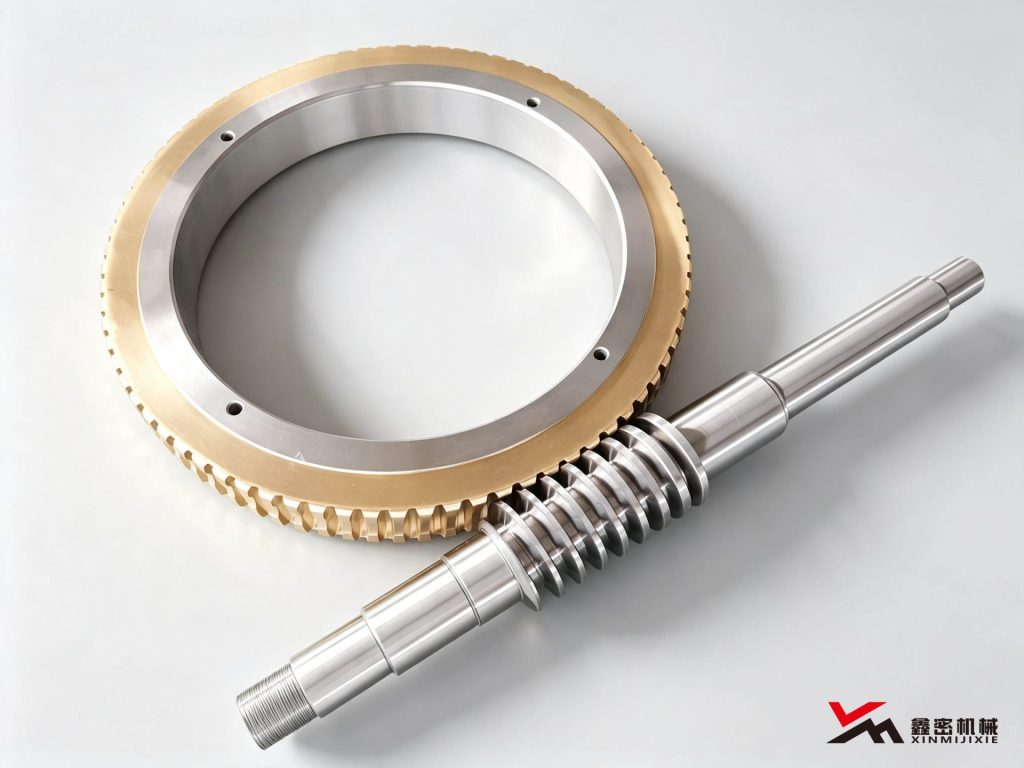
1. Por qué templar el tornillo
En transmisión el tornillo desliza contra la corona; los flancos soportan tensión de contacto repetida y fricción por deslizamiento. Sin temple la dureza es baja y el desgaste aparece pronto. Tras el temple, la dureza del flanco alcanza HRC45–55 y la resistencia al desgaste sube con fuerza.
Los tornillos templados también requieren rectificado para asegurar rugosidad y precisión de dentado — algo que un tornillo sin temple no alcanza al mismo nivel.
2. Métodos habituales de temple
– Temple por inducción de alta frecuencia: calentamiento rápido, poca deformación, apto para serie, dureza uniforme.
– Cementación y temple: para aceros aleados de bajo carbono; capa dura, núcleo tenaz; carga pesada con impacto.
– Temple integral: gran deformación; poco usado.
3. Sobrematerial de rectificado tras el temple
El temple produce deformación térmica, por eso hay que dejar sobrematerial antes. Típico: 0,15–0,25 mm en flanco y 0,1–0,2 mm en diámetro exterior. Demasiado poco: no se puede rectificar bien; demasiado: se pierde tiempo de mecanizado.

4. Precauciones de temple
– Controlar estrictamente la temperatura: demasiado alta → sobrecalentamiento y grietas; demasiado baja → dureza insuficiente
– Revenir de inmediato tras el temple para aliviar tensiones
– Mantener la tenacidad del núcleo — no endurecer demasiado toda la sección, riesgo de rotura
– Tras rectificar, inspeccionar grietas (partículas magnéticas o ataque ácido)
Al mecanizar tornillos, Dezhou Xinmi Machinery elige el proceso según material y régimen, deja sobrematerial racional y asegura dureza y precisión del flanco.