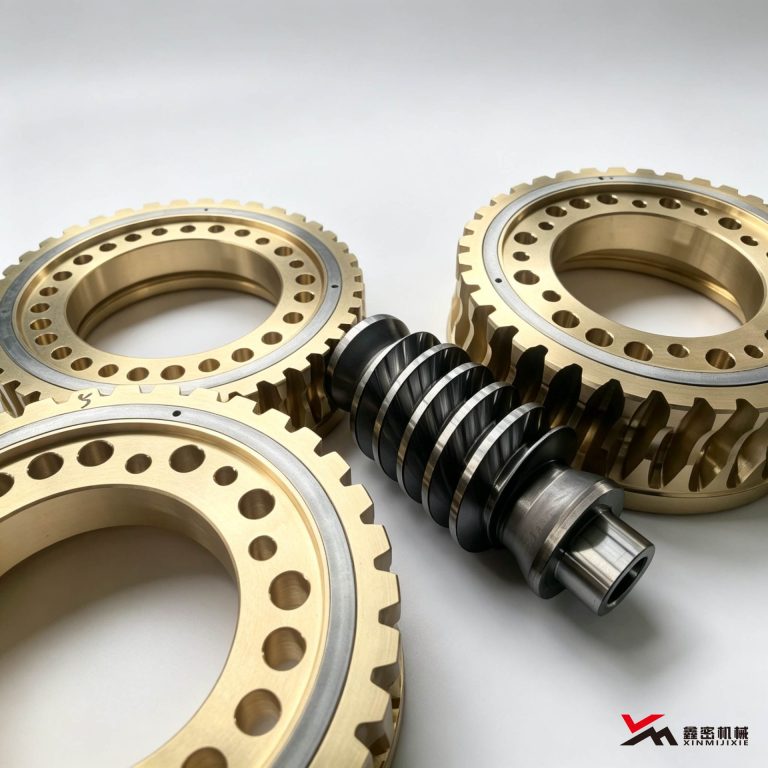
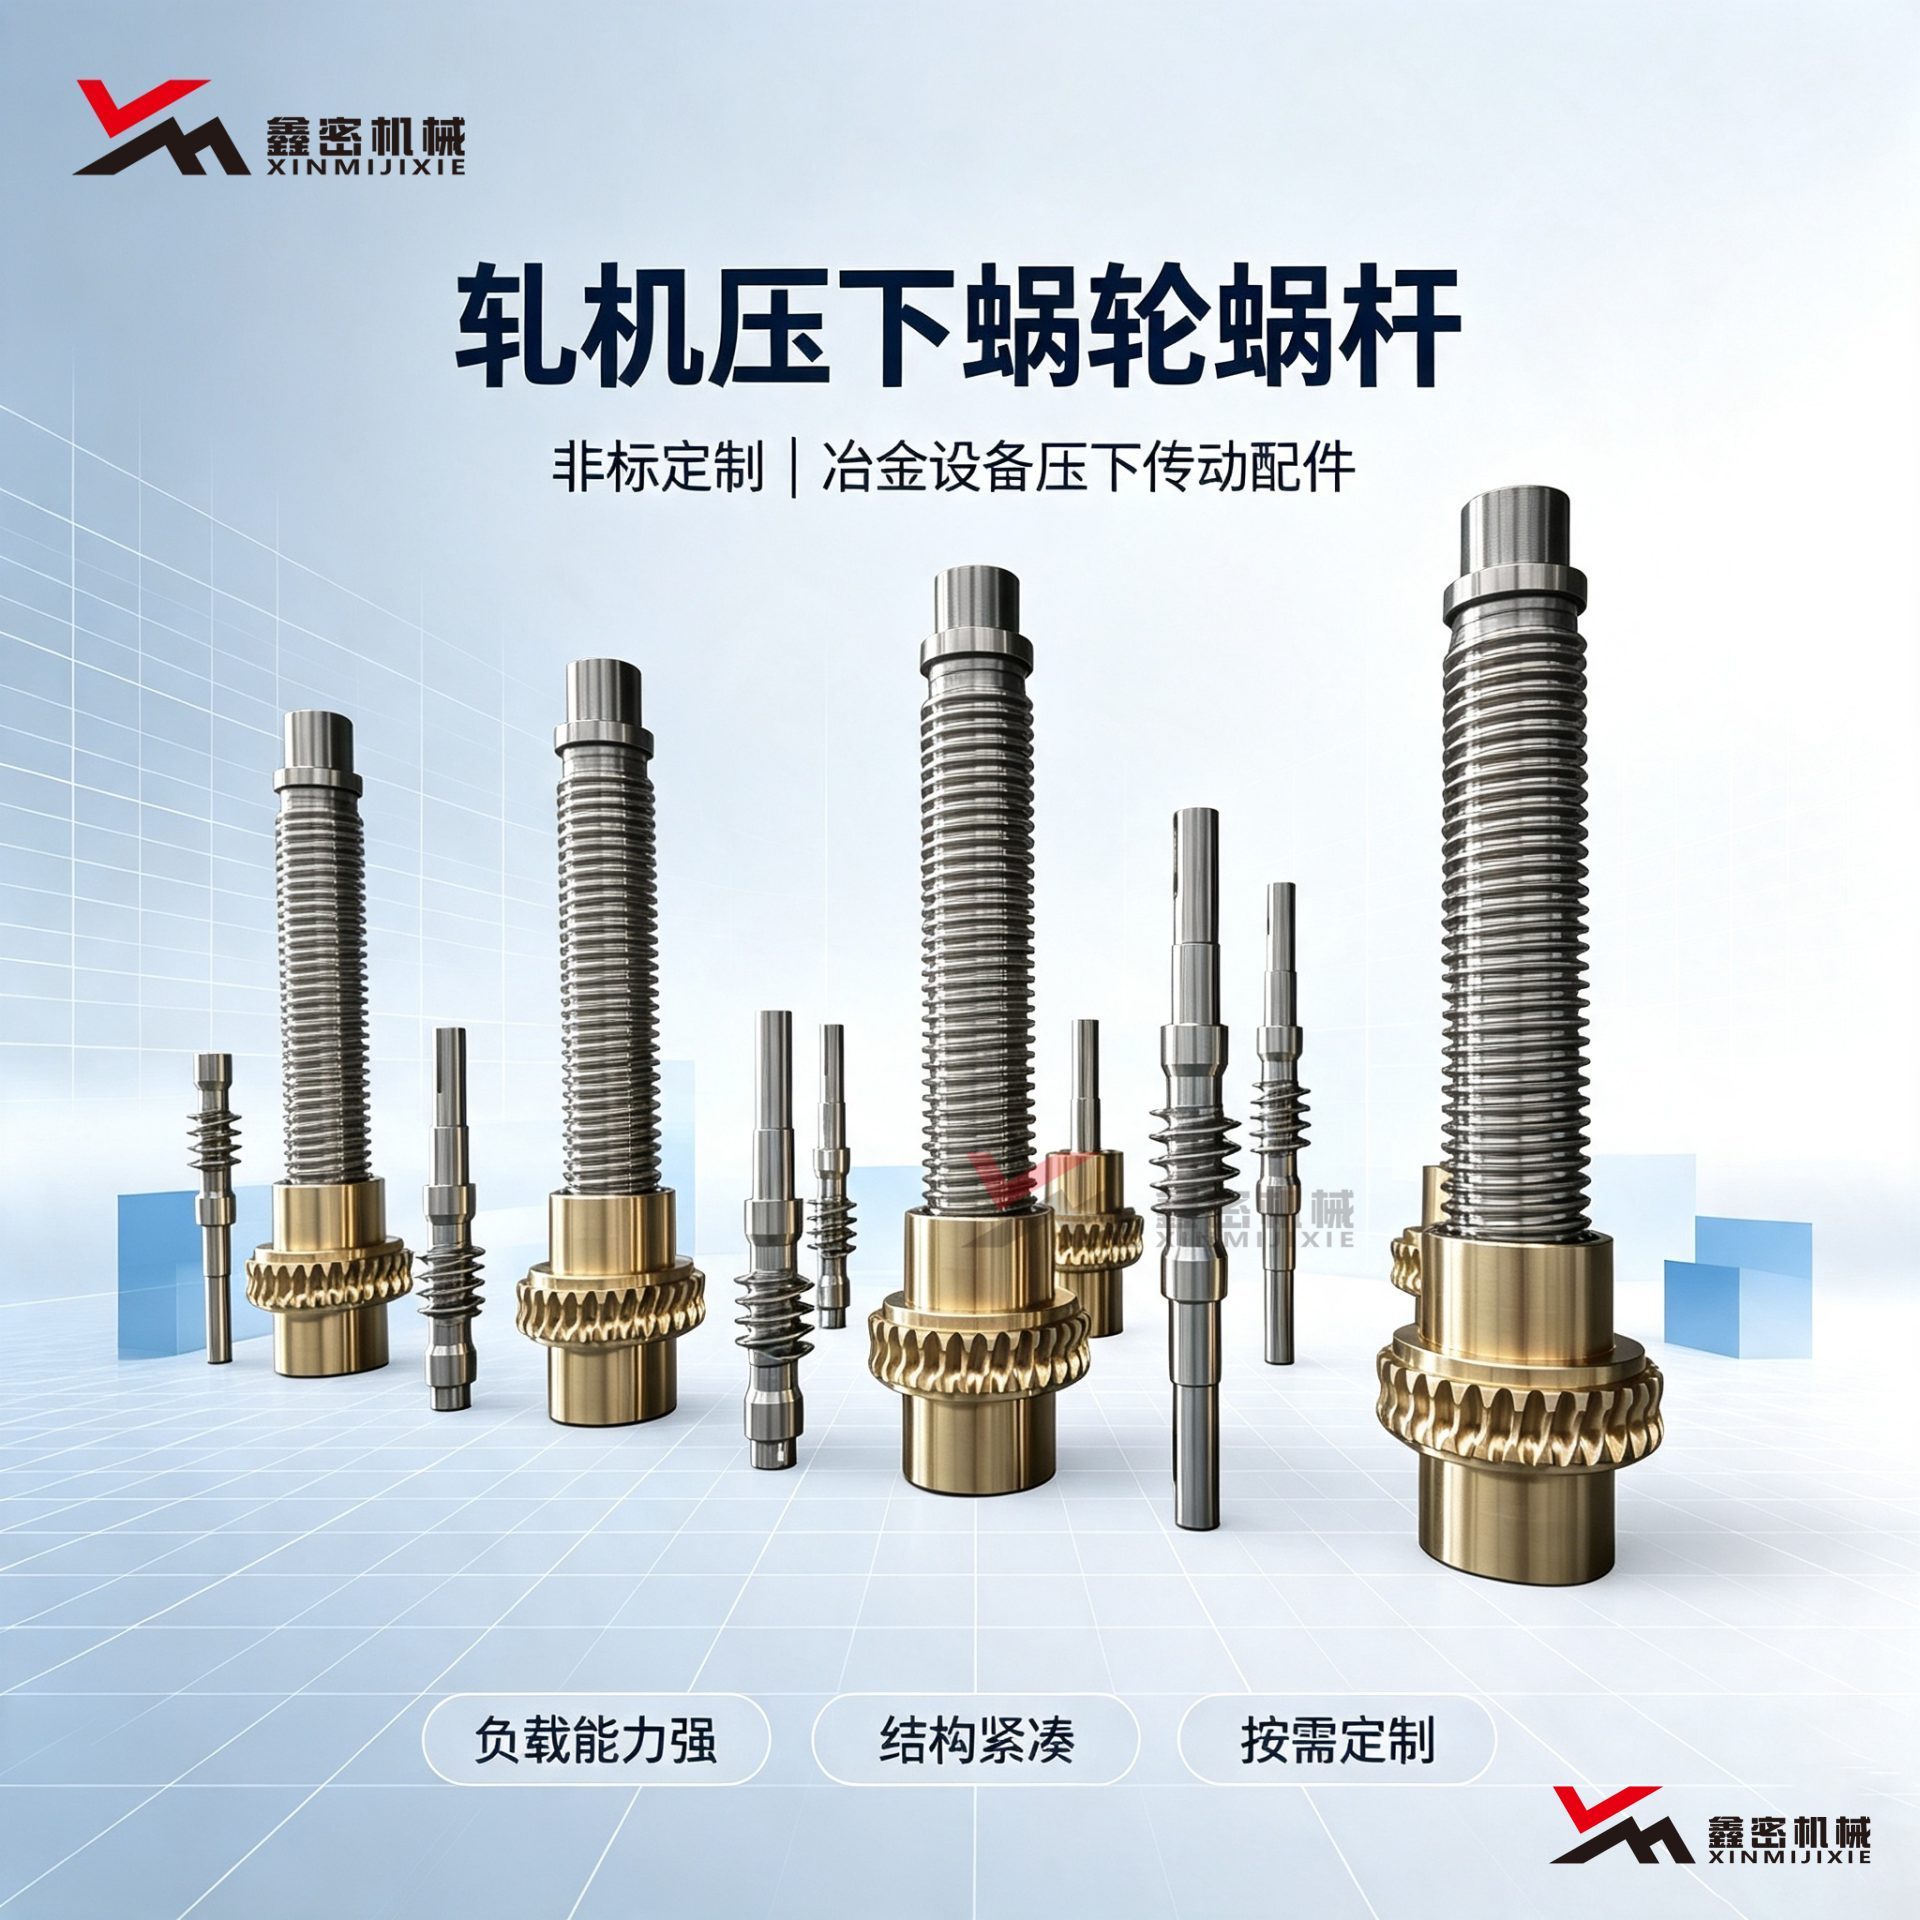
冶金轧钢生产线中,轧机压下机构是控制辊缝、保障轧制精度的核心部件。其传动减速机需承受大扭矩、频繁正反转、冲击负载以及高温多尘的恶劣工况,普通圆柱蜗杆减速机与齿轮减速机往往难以满足长期稳定运行要求。平面二次包络环面蜗杆减速机因多齿啮合、高承载、抗冲击的特点,是轧机压下机构常用的传动方案。
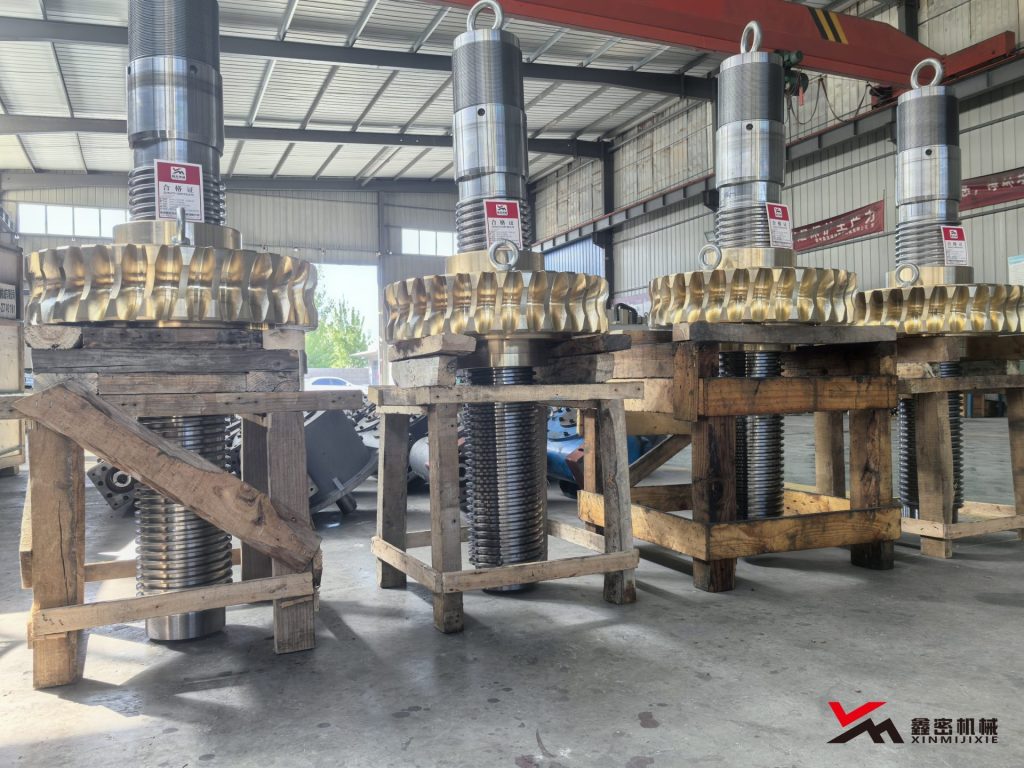
一、轧机压下工况的核心挑战
- 大扭矩低转速、负载波动大:压下机构需克服钢坯变形阻力,输出扭矩大、转速低,瞬时冲击负载可达额定值的 2 倍以上。
- 频繁正反转、换向精度要求高:压下调整频繁启停与正反转,对传动背隙、换向响应要求高,间隙过大会影响辊缝控制精度。
- 高温多尘环境:现场温度高、氧化粉尘多,对散热、密封、防尘要求严苛。
- 连续作业、故障代价高:轧钢线连续运行,减速机故障停机会造成整线停产。
二、平面二次包络减速机的适配优势
- 承载能力高:环面弧形蜗杆与蜗轮啮合时多对齿同时接触受力,齿面接触面积大、单位面积应力低,可承受大扭矩与瞬时冲击。
- 传动效率高、发热低:凹凸齿面容易形成动压油膜,传动效率可达 85%~90%,高于普通圆柱蜗杆的 60%~70%,长时间连续运行发热量更低。
- 磨损均匀、寿命长:多齿均匀承载,磨损慢且均匀,正常保养下使用寿命比普通蜗杆减速机明显更长。
- 运行平稳、换向可靠:多齿啮合无顿挫、振动小,配合精密配对可控制背隙在较小范围。
三、轧机专用减速机的工艺要点
- 蜗杆:优质合金钢氮化淬火 + 精密磨削,齿面硬度≥HRC58,耐磨抗胶合
- 蜗轮:高强度耐磨铜合金离心浇铸,组织致密、抗冲击耐磨损
- 壳体:高强度铸铁一体铸造、带散热筋,刚性足、散热好
- 密封防护:多重防尘密封结构,阻隔氧化粉尘侵入
- 出厂检测:负载跑合、温升检测、背隙检测
四、规格与定制
可提供中心距 80mm~800mm 的平面二次包络减速机,适配不同吨位轧机的压下传动;支持旧机测绘替换、非标接口定制、旧设备传动升级,可在不改动设备底座的前提下完成替换。
FAQ
Q:普通圆柱蜗杆减速机可以用在轧机压下吗? A:不建议。轧机压下属重载冲击工况,普通蜗杆承载不足,易出现齿面磨损、打齿故障。 Q:轧机压下减速机需要预留多大扭矩余量? A:建议预留 40% 以上的扭矩余量,应对瞬时冲击负载与工况波动。 Q:旧轧机减速机坏了可以定制替换吗? A:可以。提供原机参数、图纸或实物测绘,按原安装尺寸定制,直接替换装机。 冶金轧机传动选型与技术咨询,可联系德州鑫密机械(电话 13953486612)。